Embalagem farmacêutica: Garantindo segurança e eficiência na produção
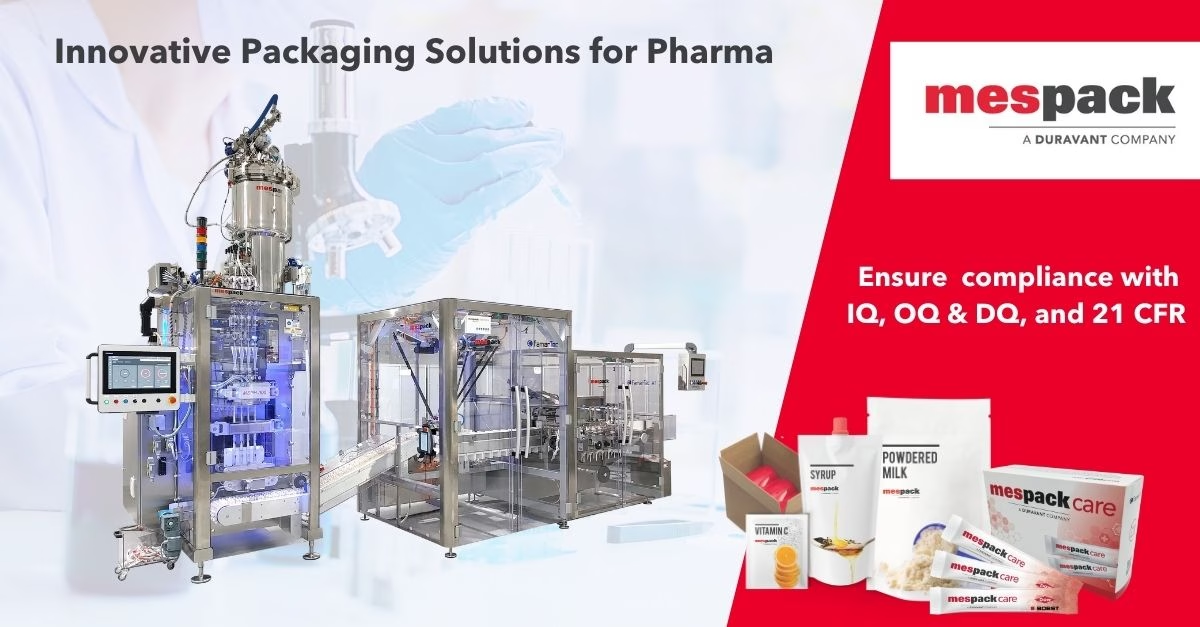
Na indústria farmacêutica, a embalagem não é apenas a etapa final; é uma salvaguarda para a integridade do produto, a saúde do paciente e a conformidade regulatória. Um processo de embalagem bem projetado garante que os medicamentos cheguem aos pacientes livres de contaminação, com rotulagem precisa e eficazes para seu uso pretendido. O controle de qualidade da embalagem farmacêutica, portanto, não é opcional; é essencial para manter tanto a conformidade quanto a excelência operacional em um ambiente altamente regulamentado. Explore nossas soluções de embalagem farmacêutica para mais informações sobre os equipamentos disponíveis.
Por que o controle de qualidade é importante na embalagem farmacêutica
Erros na embalagem farmacêutica podem ter consequências graves, incluindo penalidades regulatórias, recalls caros e riscos potencialmente sérios para a segurança do paciente. Problemas como selagem inadequada, rotulagem incorreta ou contaminação não apenas interrompem as operações, mas também podem prejudicar a reputação da marca. Um controle de qualidade rigoroso previne esses riscos, garantindo que cada lote de embalagem atenda a padrões rigorosos de segurança e eficácia.
É imperativo estar em conformidade com as melhores práticas internacionais e regulamentações, incluindo a FDA, cGMP (current Good Manufacturing Practices) e 21 CFR Part 210/211. Essas normas exigem supervisão abrangente de cada etapa do processo de embalagem, desde o fornecimento de matérias-primas e a higiene das instalações até a rotulagem, documentação e distribuição.
Normas regulatórias fundamentais
-
FDA (Food and Drug Administration): Regula a segurança, rotulagem e rastreabilidade dos produtos farmacêuticos.
- cGMP (current Good Manufacturing Practices): Define todos os requisitos para fabricação, embalagem e controle de qualidade para garantir qualidade consistente.
-
21 CFR Part 210/211: Fornece regras detalhadas para produção, processamento, embalagem e armazenamento de medicamentos, incluindo documentação e controle de contaminação.
-
ISO 15378:2017: Integra as BPF (Boas Práticas de Fabricação) na fabricação de embalagens primárias para medicamentos, exigindo que todos os métodos de produção e controle de qualidade sejam claramente definidos, validados e documentados.
Compreender e aderir a essas normas significa que tanto as máquinas quanto os processos devem manter eficiência operacional enquanto cumprem rigorosas obrigações legais.
Desafios comuns na produção e no controle de qualidade
Manter altos padrões de qualidade na embalagem farmacêutica envolve vários desafios:
- Detectar defeitos, contaminação ou preenchimentos inadequados.
- Garantir qualidade consistente entre os diferentes lotes de produção.
- Equilibrar a velocidade de produção com conformidade regulatória e segurança.
Superar esses desafios exige pessoal qualificado, processos robustos e máquinas capazes de garantir controle de qualidade preciso.
Selecionando os equipamentos e tecnologias adequados
Escolher os equipamentos apropriados é crucial para um controle de qualidade eficaz na embalagem farmacêutica. Principais considerações:
-
Tipo de máquina: Termoformadoras para blisters, enchedoras de frascos, tampadoras de garrafas ou empacotadoras de sachês devem ser escolhidas com base no tamanho do lote e nos requisitos da forma farmacêutica.
-
Sistemas de inspeção: Inspeção automatizada por visão, verificação de peso e detecção de vazamentos protegem contra erros humanos.
-
Automação e integração: Equipamentos que se adaptam a diferentes tamanhos de lotes e se integram às linhas de produção a montante e a jusante.
-
Flexibilidade e eficiência: Máquinas que otimizam a produtividade sem comprometer a precisão ou a segurança. A escolha adequada garante qualidade consistente do produto, reduz erros e facilita a conformidade regulatória.
Melhores práticas operacionais e manutenção
Mesmo máquinas de embalagem avançadas exigem práticas operacionais estruturadas para manter segurança, qualidade e eficiência:
-
Manutenção preventiva: Verificações regulares e substituição oportuna de componentes críticos evitam paralisações e falhas de qualidade.
-
Monitoramento de processos: O acompanhamento contínuo e em tempo real dos parâmetros de fabricação detecta problemas precocemente.
-
Treinamento de pessoal e protocolos: Garantir que os operadores estejam totalmente treinados nas normas de qualidade e procedimentos de segurança.
-
Documentação e manutenção de registros: Registros precisos para demonstrar conformidade e apoiar auditorias.
A implementação dessas práticas fortalece a confiabilidade da produção e reforça o controle de qualidade geral da embalagem farmacêutica.
Tendências e inovações na embalagem farmacêutica
Tendências recentes na embalagem farmacêutica melhoram tanto a qualidade quanto a eficiência:
-
Automação avançada e robótica: Aumentam a precisão e reduzem erros humanos.
-
Monitoramento digital e integração com IoT: Permitem gestão de qualidade em tempo real e manutenção preditiva.
-
Embalagens flexíveis e sustentáveis: Apoiam a conformidade enquanto atendem às considerações ambientais.
Investir em tecnologia moderna melhora a eficiência operacional, garante conformidade com a FDA e reduz os custos a longo prazo.
Tendências emergentes moldando 2025 e além: Sustentabilidade e embalagens ecológicas
A indústria farmacêutica está acelerando sua transição para a sustentabilidade para atender a regulamentações mais rigorosas e à crescente demanda dos consumidores por produtos mais ecológicos. As iniciativas comuns incluem:
- Uso de materiais biodegradáveis, recicláveis e compostáveis, como filmes à base de plantas e blisters de papel.
- Desenvolvimento de embalagens minimalistas para reduzir o uso de materiais e o desperdício.
- Adoção de embalagens monomateriais para simplificar os processos de reciclagem.
- Aproveitamento do reciclagem química avançada para produzir plásticos de alta qualidade e reutilizáveis.
- Os objetivos de sustentabilidade corporativa enfatizam a redução da pegada de carbono, modelos de economia circular e rotulagem ecológica transparente.
- Embalagens inteligentes e conectadas com indicadores de tempo-temperatura, biossensores, selos invioláveis e serialização.
- Centrado no paciente – Tampas resistentes a crianças, mas amigáveis para idosos, e rotulagem multilíngue para auxiliar os pacientes.
A embalagem farmacêutica em 2025 não se trata mais apenas de proteção — é um sistema sofisticado que integra segurança, sustentabilidade, tecnologia e experiência do paciente. Um controle de qualidade rigoroso, combinado com inovações de ponta, garante que os medicamentos não apenas cheguem aos pacientes com segurança, mas também proporcionem melhores resultados de saúde. Para se manter à frente neste cenário em evolução, é necessário adotar de forma proativa novos materiais, tecnologias e normas regulatórias, promovendo a confiança e avançando a saúde global.
A Mespack, com seu portfólio variado especialmente personalizado para a indústria farmacêutica, garante qualidade, conformidade e eficiência, auxiliando assim na entrega mundial de medicamentos essenciais aos pacientes. Oferecemos soluções turnkey que redefinem o futuro da embalagem farmacêutica. Saiba mais em www.mespack.com

Gemma Bessa
Diretora de Marketing
Mònica Cuatrecases
Gerente de Comunicação